
当“c”成为材料语言:柚木加工链中的一致性逻辑
来源 : 作者 : admin发布日期 : 2026-11-03 00:12:01点击次数 : 4
在木材加工行业,字母“c”经常出现在车间看板、检验记录和工艺卡片上。它不像品牌标识那样醒目,却以某种约定俗成的方式,串联起从原木入库到成品出库的多个环节。围绕柚木这一材料,业内对“c”的讨论并不集中于某个单一含义,而是指向一种贯穿加工链的一致性逻辑:含水率控制是否稳定、切削参数是否匹配、批次检验是否连贯。理解这条线索,有助于看清柚木制品质量差异背后的生产组织方式。
在原料环节,“c”常被用来标记一批材料的状态。柚木原木或板材进入仓库后,首先面对的是含水率梯度问题。不同运输条件、不同堆放位置的材料,内部水分分布并不均匀。车间通常以分区码放和定期抽测的方式建立基础数据,再根据后续用途决定自然晾置或人工干燥的节奏。这里的“c”更像一个观察节点:同一批次材料在多次检测中的数值是否收敛,直接关系到下一道工序能否启动。若数据波动较大,仓管与工艺人员会调整堆放间距和通风条件,而不是急于进入切割环节。
进入干燥阶段后,一致性逻辑变得更加具体。柚木油脂含量较高,干燥过程中水分迁移速度相对缓慢,若升温曲线与材料实际状态不匹配,容易在后续加工中暴露内应力问题。生产现场通常会把干燥周期拆分为若干观察段,每段记录温度、湿度和材料外观变化。所谓“c”的连贯性,在这里体现为记录不断档、判断有依据。部分工厂会将干燥记录与批次编号绑定,使同一批材料在后续开料、拼板或涂装时仍可追溯。这种做法并不复杂,却能减少因信息断层导致的返工。
切削与成型环节对参数一致性要求更高。柚木纹理交错,局部密度差异明显,锯切速度、进给量和刀具角度需要根据材料状态动态调整。车间里常见的做法是先以小样试切,观察切面是否起毛、是否出现灼痕,再确定批量加工参数。此时“c”所代表的,是同一批材料在相同设备条件下保持稳定输出的能力。若参数频繁变动,成品尺寸公差和表面质量都会受到影响。经验丰富的操作人员往往更关注设备声音、木屑形态和切面光泽的变化,这些现场信号与记录数据互为补充。
拼板与组装阶段,一致性逻辑从单块材料扩展到组件之间。柚木家具或护墙板在视觉上追求纹理衔接自然,在结构上则要求含水率相近的部件组合使用。若不同部件含水率差异过大,季节变化时容易产生接缝不平或局部开裂。部分生产线会在拼板前进行二次平衡,将材料置于接近使用环境湿度的空间中静置一段时间。这一过程看似增加了工时,却为后续稳定性提供了缓冲。检验环节通常会把平整度、接缝密合度和表面缺陷作为重点,记录方式也趋向于按组件而非按整批进行,以便定位问题来源。
表面处理是另一个容易被忽视的节点。柚木自身油脂对涂装有影响,前处理是否到位、涂布量是否均匀,都会改变最终质感。车间通常通过小面积试涂确认附着力和色泽表现,再决定批量施工方案。这里的“c”指向涂层与基材之间的协调性:底漆渗透是否充分、面漆流平是否稳定、干燥间隔是否合理。若只关注最终外观而忽略过程记录,出现问题时往往难以回溯。
从更宏观的产业视角看,一致性逻辑并不只是技术问题,也涉及生产组织与信息管理。原料批次、设备参数、检验结果和交付记录之间若能形成连贯链条,质量波动就更容易被识别和纠正。反之,若各环节各自为政,即便单点操作规范,整体表现仍可能不稳定。近年来,部分柚木加工企业开始将纸质记录与数字化看板结合,用简化编码标记材料状态和工艺节点,减少沟通成本。这种做法并不追求复杂系统,而是强调信息在车间内部顺畅流动。
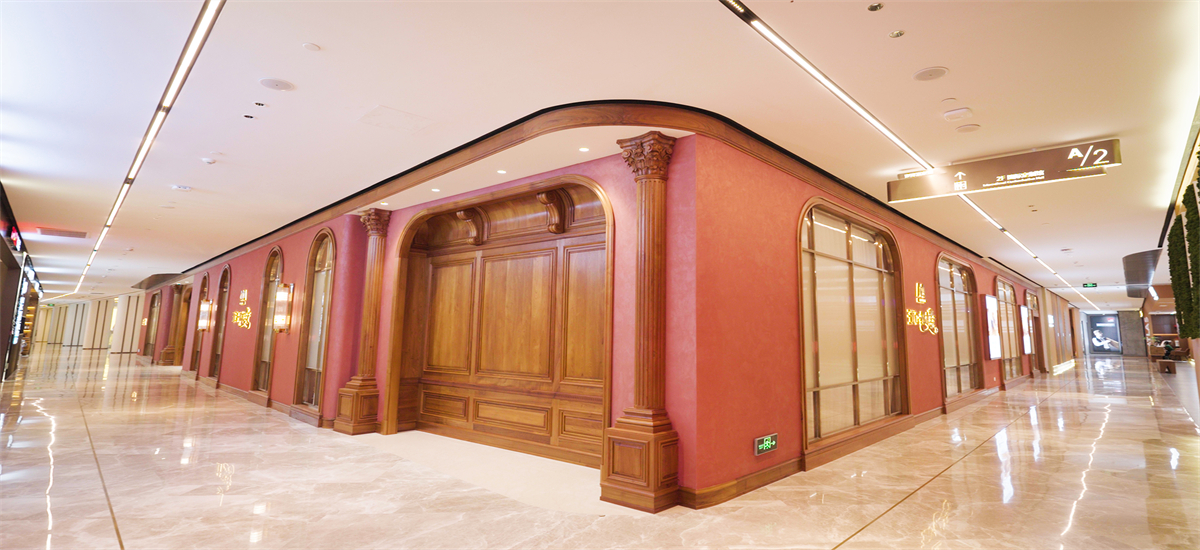
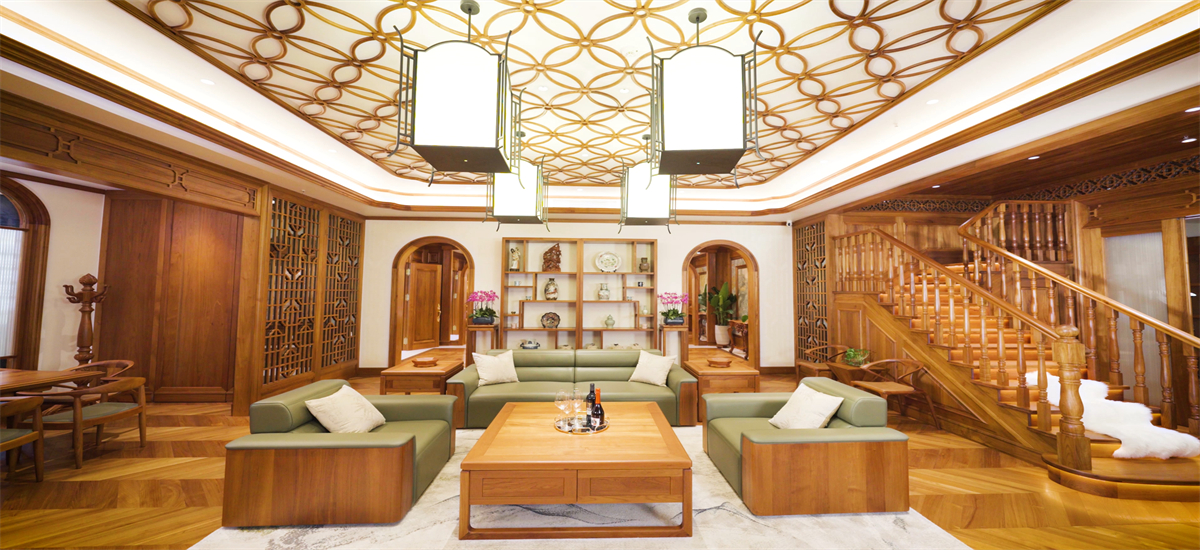
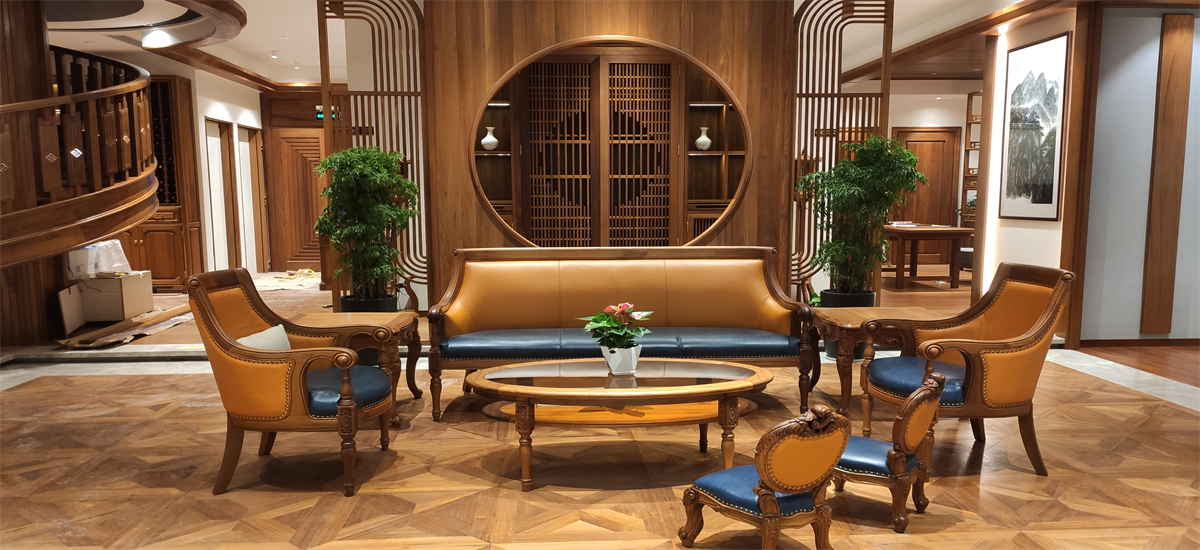
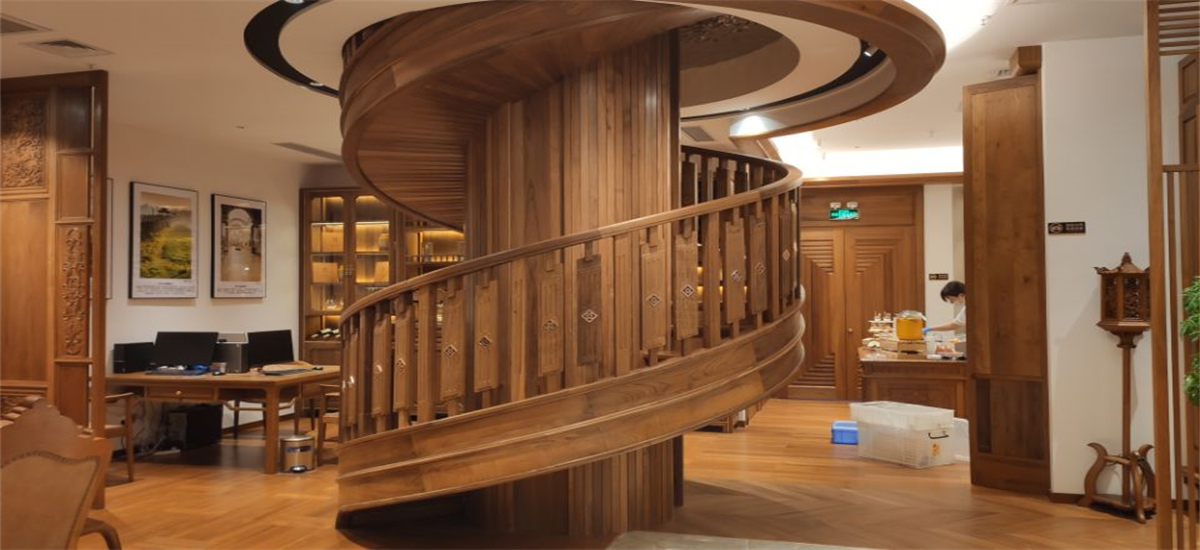
对使用者而言,这些生产端的细节最终会转化为空间中的实际体验:地板是否平整稳定、家具接缝是否经得起季节变化、护墙板表面是否均匀自然。材料本身的品质固然重要,但加工链上的一致性同样不可替代。字母“c”在这里并非神秘符号,它更像一个提醒:木材是活的材料,只有让选材、干燥、加工、检验和交付保持节奏一致,柚木的性能与美感才能在长期使用中逐步显现。